简体中文
NACHRICHT
Heim / Nachricht / Branchennachrichten / Progressives Werkzeugdesign: Prozess, Streifenlayout, Toleranzen und Werkzeugkosten

Ein Ingenieur sendet einen Teiledruck für eine Edelstahlhalterung, die in der Nähe eines Turboladers in einer neuen Fahrzeugplattform angebracht wird. Das projektierte Volumen beträgt 400.000 Stück pro Jahr, wobei eine Montagebohrung eine Toleranz von /-0,05 mm einhalten muss. Innerhalb weniger Tage antwortet der Werkzeuglieferant mit einem Streifenlayout, das zeigt, wie das Spulenmaterial mit etwa 250 Hüben pro Minute durchstochen, besäumt, geformt und in die fertige Halterung abgeschnitten wird. Diese Reaktion ist der Punkt, an dem sich das fortschrittliche Werkzeugdesign entweder seinen Lebensunterhalt verdient oder anfängt, Probleme zu schaffen.
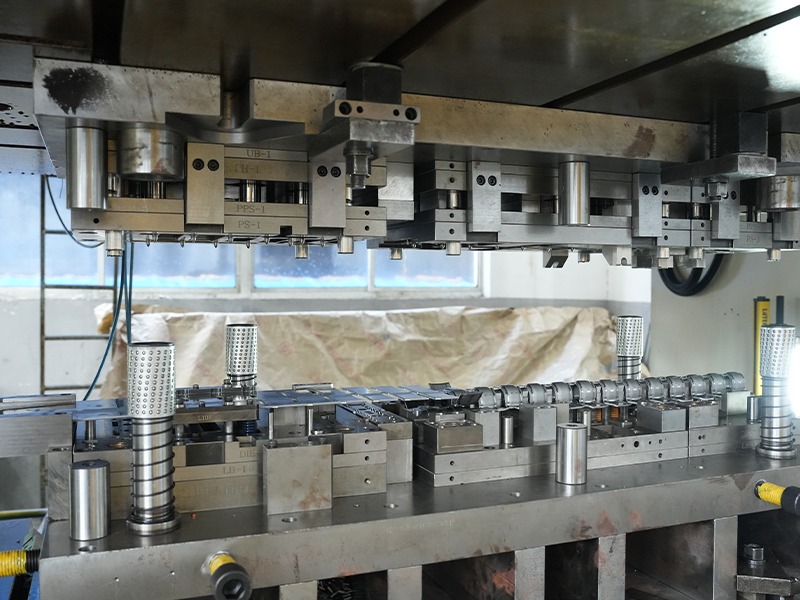
Bei der progressiven Matrizenkonstruktion werden mehrere Stanzvorgänge auf einem einzigen Matrizensatz angeordnet, sodass bei jedem Pressenhub ein vollständiges Teil entsteht. Dies verdient besondere Aufmerksamkeit, da die Einordnung der Matrize die Qualität jedes produzierten Teils über die gesamte Lebensdauer des Werkzeugs, die Kosten des Werkzeugs selbst und die Durchlaufzeit zwischen Auftrag und Produktion bestimmt.
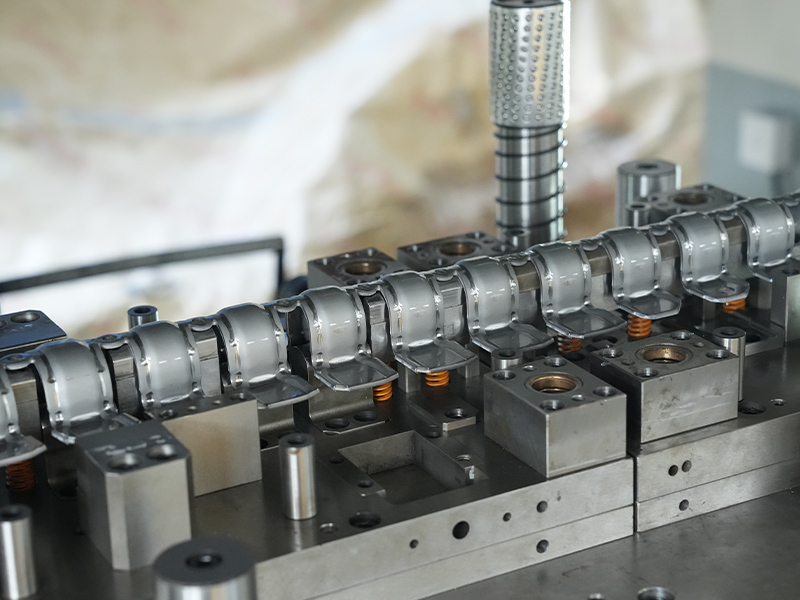
Eine progressive Matrize bearbeitet einen durchgehenden Metallstreifen. Bei jedem Pressenhub bewegt sich das Band um eine festgelegte Distanz, die sogenannte Teilung oder Vorschublänge. An jeder Station findet ein Arbeitsgang statt: Ein Pilotloch wird gestochen, eine Kontur wird getrimmt, ein Flansch wird gebogen, ein Näpfchen wird gezeichnet oder ein Merkmal wird geprägt. In der letzten Station wird das fertige Teil vom Trägerband getrennt, das es durch die Matrize transportiert hat.
Die Hauptelemente eines Folgeverbundwerkzeugdesigns sind:
Der Ablauf und das Trägerdesign sind keine Angaben. Sie sind das Rückgrat des gesamten Prozesses, denn jede nachgelagerte Station ist darauf angewiesen, dass das Material in der richtigen Form an der richtigen Stelle ankommt.
Das progressive Stanzdesign folgt einem wiederholbaren Arbeitsablauf. Das Überspringen eines Schritts stellt sich später in der Presse meist als Problem heraus.
Das Streifenlayout ist der wichtigste Schritt. Ein schlechtes Layout mit einem instabilen Träger oder einer schwachen Führung kann nicht durch eine bessere Bearbeitung repariert werden; es scheitert an der Presse, manchmal erst, nachdem Tausende von Teilen hergestellt wurden. Aus diesem Grund verbringen erfahrene Stanzformdesigner mehr Zeit mit dem Streifenlayout als mit jeder anderen Phase.
Das Materialverhalten ist der Ausgangspunkt jedes Folgeverbundwerkzeugdesigns. Härtere Güten wie Edelstahl 304, 316 und 410 verfestigen sich während der Umformung, daher muss die Matrize ausreichend Spiel lassen und manchmal auch Entspannungsstufen enthalten. Aluminium und seine Legierungen bilden sich leicht, neigen aber dazu, sich an den Werkzeugoberflächen festzufressen. Daher sind Schmierung, polierter Werkzeugstahl und kontrollierte Spiele unerlässlich. Kupferlegierungen bieten eine hervorragende Leitfähigkeit und Duktilität, erfordern jedoch scharfe Werkzeuge, um Grate an elektrischen Kontaktflächen zu vermeiden. Verzinkter oder verzinkter Stahl kann an Scherkanten seine Beschichtung verlieren, daher muss der Konstrukteur den Freiraum und die Kantengeometrie kontrollieren, um die Schicht zu schützen.
| Material | Typische Teile für Folgeverbundwerkzeuge | Designüberlegungen |
|---|---|---|
| Edelstahl (304, 316, 410) | Halterungen, Dichtungen, Hitzeschilde | Arbeit verhärtet; erfordert großzügige Abstände und manchmal eine Nachbehandlung nach dem Stempeln |
| Aluminium und Aluminiumlegierungen | Kühlkörper, Ladesäulenstecker | Leicht und formbar; Abrieb, Rückfederung und Oberflächenbeschaffenheit der Uhr |
| Kupfer und Messing | Steckverbinder, Stifte, Lagerdeckel | Hervorragende Formbarkeit; Zur Gratkontrolle sind scharfe Werkzeuge erforderlich |
| Zink und verzinkter Stahl | Motorgehäuse, Stoßdämpfer | Beschichtung kann abblättern; Durch den engen Abstand bleibt der Kantenschutz erhalten |
An Automobil-Stahlflansch ist ein gutes Beispiel für einen Teil, der einfach aussieht, aber stark vom Fortschritt abhängt. Die Anforderungen an die Flanschgeometrie, das Lochmuster und die Ebenheit zwingen den Konstrukteur normalerweise dazu, Stanz-, Beschnitt- und Formstationen zu kombinieren, und die Matrize muss über lange Produktionsläufe hinweg dimensional stabil bleiben.
 Kundenspezifische Automobil-Stahlflanschlieferanten, Unternehmen Changzhou Dingjia Metal Technology Co., Ltd. ist ein Lieferant von kundenspezifischen Automobilstahlflanschen in China und ein Unternehmen für Automobilstahlflansche. Produkt anzeigen →
Der Abstand zwischen den Stationen bestimmt die Vorschublänge und damit die Anzahl der pro Hub produzierten Teile. Eine kürzere Steigung erhöht die Leistung, lässt jedoch möglicherweise zu wenig Platz für Tiefformwerkzeuge. Der Trägerstreifen muss stark genug bleiben, um das Teil durch jede Station zu transportieren, aber dennoch schmal genug, um eine hohe Materialausnutzung zu gewährleisten. Die Pilotierung ist nur dann sicher, wenn die Pilotlöcher bis zur Endstation bestehen bleiben, sodass die Anlage sie nicht zu früh abschneiden darf. Diese Kompromisse sind der Grund, warum Überprüfungen des Streifenlayouts vor Beginn der Werkzeugbereitstellung wichtig sind.
Bei modernen progressiven Werkzeugkonstruktionen werden Lochpositionen bei kleinen bis mittelgroßen Teilen routinemäßig auf /-0,05 mm und eine Ebenheit von 0,1 mm gehalten. Die erreichbaren Werte hängen jedoch von der Materialstärke, der Streifenbreite, der Teilegröße und der Anzahl der Stationen ab. Bei Hochtemperatur-Motoranwendungen a Turbodichtung aus Edelstahl erfordert eine hohe Ebenheit und gratfreie Kanten, da jede Unvollkommenheit die Abdichtung beeinträchtigen kann. Ein Werkzeugkonstrukteur, der die Funktion jedes Merkmals versteht, weiß, welche Toleranzen kritisch und welche zweitrangig sind, und dieses Wissen wirkt sich direkt auf die Werkzeugkosten aus.
 Kundenspezifische Lieferanten von Turbodichtungen aus Edelstahl, Unternehmen Changzhou Dingjia Metal Technology Co., Ltd. ist ein kundenspezifischer Lieferant von Edelstahl-Turbodichtungen in China und ein Hersteller von Edelstahl-Turbodichtungen. Produkt anzeigen →
Ein Folgeverbundwerkzeug ist selten die kostengünstigste Möglichkeit, einen Prototyp zu bauen, und es ist nicht für jedes Teil die richtige Lösung. Das Werkzeug selbst kann bei einem einfachen Zwei-Stationen-Design ein paar tausend Dollar oder bei einem komplexen Gesenk mit vielen Umformvorgängen deutlich mehr als sechsstellige Beträge kosten. Aus wirtschaftlichen Gründen spricht man in der Regel für eine progressive Matrize, wenn das Jahresvolumen so hoch ist, dass die niedrigen Stückkosten die Werkzeuginvestitionen ausgleichen.
Planmäßig dauert die Entwicklung und Herstellung eines typischen progressiven Stempels für eine kleine Stanzform vier bis zehn Wochen. Komplexe Geometrie, harte Materialien und enge Toleranzen verlängern dieses Zeitfenster, da das Ausprobieren und Bemustern länger dauert. Planen Sie mindestens eine Runde von Mustergenehmigungen ein und bestätigen Sie, wer die Kosten für Änderungen trägt, die durch Designaktualisierungen auf Kundenseite verursacht werden.
Zu den wesentlichen Kostentreibern bei der Konstruktion eines Folgeverbundwerkzeugs gehören:
Selbst erfahrene Teams stellen fest, dass sich dieselben Probleme beim progressiven Formenbau wiederholen. Das frühzeitige Erkennen dieser Probleme verringert das Risiko für den Käufer.
Die meisten dieser Probleme haben eine gemeinsame Ursache: Die Matrize wird entworfen, bevor das Material und der Prozess vollständig verstanden sind. Ein Lieferant mit Produktionserfahrung für eine Reihe von Materialien kann diese Probleme bereits beim Angebot und nicht beim Testen melden.
Der richtige Partner bringt mehr als eine Presse und eine Matrize. Suchen Sie nach einem Lieferanten, der seine eigenen Folgeverbundwerkzeuge entwirft und baut, über die Pressenkapazität verfügt, um die Produktion im eigenen Haus durchzuführen, und Erfahrung mit Eisen- und Nichteisenmetallen vorweisen kann. Ein Qualitätsmanagementsystem sorgt für die Sicherheit, dass die Werkzeuge, Probenahmen und Produktionsschritte dokumentiert sind. Am wichtigsten ist, dass der Lieferant bereit ist, das Streifenlayout, die Toleranzstrategie und die Materialauswahl zu besprechen, bevor das Angebot unterschrieben wird.
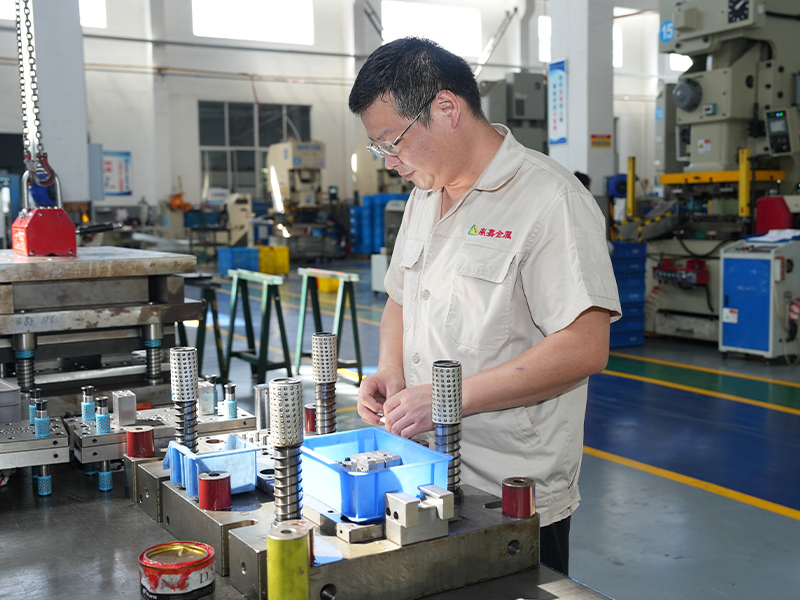
Bei Changzhou Dingjia Metal Technology unterstützt das gleiche Ingenieurteam, das das Folgegesenk entwickelt, auch die Gesenkmontage und die Stanzlinie. Unsere Stanzkapazität erreicht 500 Tonnen und unser Produktionsspektrum umfasst Teile aus Edelstahl, Eisen, Automobilstahl, Aluminium, Kupfer und Zink. Diese Struktur bedeutet, dass Materialwissen und Fertigungsrückmeldungen direkt in jede Designüberprüfung einfließen. Für neue Energieladesäulen-Projekte haben wir auch progressive Die-Ansätze auf Komponenten wie das angewendet Lüfter-Heizplatte aus gestanztem Aluminium , wo thermische Leistung, Ebenheit und Oberflächenqualität entscheidend sind.
 Kundenspezifische gestanzte Aluminium-Lüfterheizplatte, New Energy Charging Pile Plug-Lieferanten, Changzhou Dingjia Metal Technology Co., Ltd. ist ein kundenspezifisch gestanzter Aluminium-Lüfterheizplattenlieferant für neue Energie-Ladesäulen in China und ... Produkt anzeigen →
Um sich auf Ihren nächsten Teil vorzubereiten, lesen Sie unsere Praktischer Leitfaden für Präzisionsstanzteile um zu sehen, wie Material, Werkzeuge und Produktionsfaktoren interagieren. Wenn Sie bereits einen Druck oder ein 3D-Modell haben, können Sie dies tun Kontaktieren Sie das Team um das Streifenlayout und den Werkzeugplan zu besprechen, bevor Sie sich zu einer vollständigen Investition verpflichten.
Das progressive Werkzeugdesign belohnt Ingenieure und Einkäufer, die über das Angebot hinausschauen. Das Streifenlayout, die Stationsreihenfolge, die Auswahl des Werkzeugstahls und die Materialkenntnisse hinter der Matrize entscheiden darüber, ob Ihr Teil pünktlich ankommt, seine Toleranzen einhält und in großen Mengen erschwinglich bleibt. Fragen Sie nach dem Layout, hinterfragen Sie die Annahmen und wählen Sie einen Partner, dessen Werkzeugingenieure mit Ihnen sprechen, bevor der Stahl geschnitten wird.
Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Das elektronische Plug-In aus rostfreiem Stahl ist eine präzisionsmotorierte Komponente, die mit fortschrittlichen Stempeltechniken hergestellt wird. Dieser Teil aus hochwertigem rostfreiem Stahl b...
Siehe Details
Unsere Turbo-Dichtungsdichtung aus Edelstahl ist für Hochleistungsanwendungen in Turbogeladenmotoren entwickelt und bietet eine robuste, zuverlässige Dichtung, um die Auslassung von Abgasen zu verm...
Siehe Details
Unsere schwarzen, formbaren Eisenbuchsen sind langlebige, qualitativ hochwertige Komponenten für verschiedene industrielle Anwendungen und bieten außergewöhnliche Festigkeit, Beständigkeit gegen Ve...
Siehe Details
Die stempelige Eisenöllauge ist eine kritische Komponente in Motor- und Getriebesystemen, die den Ölfluss in mechanischen Baugruppen verwalten und steuern. Diese Lackierung wird unter Verwendung vo...
Siehe Details
Das stempelige Eisenmagnetventilgehäuse ist eine präzisionsmotorierte Komponente, die zum Enkase und des Schutzes von Magnetventilsystemen entwickelt wurde. Hergestellt unter Verwendung fortschritt...
Siehe Details
Unsere Eisendichtung ist eine Hochleistungsdichtungslösung, die eine haltbare und zuverlässige Leistung in einer Vielzahl von industriellen Anwendungen bietet. Diese Dichtung wird aus hochwertigen ...
Siehe Details
Unser Kfz -Stahlflansch ist für Präzision, Haltbarkeit und außergewöhnliche Leistung in verschiedenen Automobilanwendungen konstruiert. Diese Flansche hergestellt aus hochwertigem Kohlenstoffstahl,...
Siehe Details
Die Stempel -Aluminium -Lüfter -Wärmeplatte für neue Energieladestifte ist eine Schlüsselkomponente, die mit der Stempelentechnologie aus Aluminiumlegierung hergestellt wird und im Steckerabschnitt...
Siehe Details
Messing -Lagerstaubkappen sind wesentliche Komponenten, die zum Schutz von Lagern und anderen mechanischen Teilen vor Schmutz, Staub, Feuchtigkeit und Verunreinigungen ausgelegt sind, die vorzeitig...
Siehe Details
Kupferstifte aus Dose sind präzisionsgesteuerte elektrische Anschlüsse, die zuverlässige und effiziente Leistung in einer Vielzahl von Anwendungen bieten. Diese Stifte, hergestellt aus hochwertigem...
Siehe Details
Der mit Kupfer Silber versilberte Wasserpumpenmagnetventilstift ist eine hochleistungsfähige, präzisionsmotorierte Komponente, die für die Funktionalität in Wasserpumpenmagnetventilen ausgelegt ist...
Siehe Details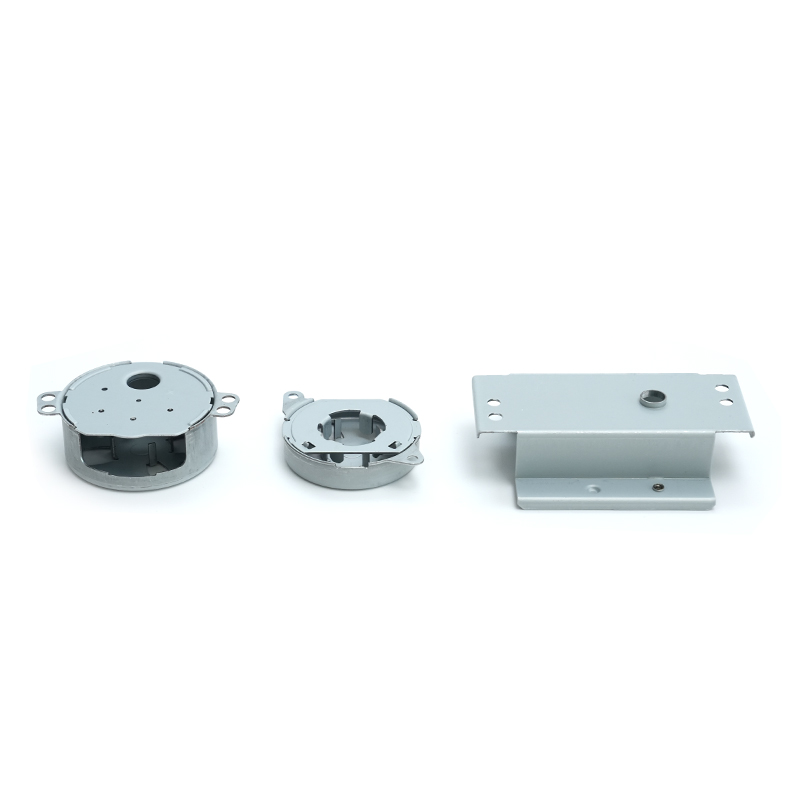
Unser verzinktes Blattmotorgehäuse bietet robuste Schutz und Langlebigkeit für eine breite Palette von Elektromotoren, die in verschiedenen Branchen verwendet werden. Dieser Motorgehäuse, der aus h...
Siehe DetailsKontaktdaten
Address: Nr. 6 Qiasheng North Road, Caoqiao Industrial Park, Stadt Xueyan, Bezirk Wujin, Stadt Changzhou, Provinz Jiangsu
TEL: 86-15050692548
Wenn Sie an unseren Produkten interessiert sind, wenden Sie sich bitte an uns
 Hersteller Eisen- und Nichteisen-Metallstempelstempel