简体中文
NACHRICHT
Heim / Nachricht / Branchennachrichten / Ein praktischer Leitfaden für Eisenstanzteile: Materialien, Verfahren und Lieferantenauswahl

Wenn eine gestanzte Eisenhalterung an einer Produktionslinie ankommt, prüft ein erfahrener Prüfer zunächst nicht das aufgedruckte Maß. Es kommt auf die Kantenqualität, die Ebenheit der Oberfläche und die Echtheit der Biegung an. Alle drei geben Aufschluss darüber, ob der Lieferant das Teil als Montagekomponente und nicht nur als flache Form verstanden hat. In unserer Stanzerei haben wir viele Zeichnungen gesehen, die einfach aussehen, für deren korrekte Anfertigung aber Materialkenntnisse und Erfahrung mit dem Stanzen erforderlich sind.
Die Leistung eines Eisenstanzteils hängt von der Materialqualität, dem Matrizendesign und der Prozesskontrolle ab. Diese Kombination entscheidet darüber, ob das Teil Vibrationen, Druck und Temperatur in der Anwendung übersteht. Wenn Ihr Lieferant nur einen dieser Faktoren richtig berücksichtigt, wird das Teil auf eine Art und Weise ausfallen, die schwer zu erkennen ist, bis es bereits eingebaut ist.
Ein Eisenstanzteil ist eine Komponente, die durch die Zuführung von Flachspulen oder Blechen in eine Stanzpresse hergestellt wird, wo ein Matrizensatz das Material schneidet, biegt oder formt. In Industriegesprächen umfasst die Kategorie normalerweise kohlenstoffarmen Stahl, Kohlenstoffstahl, Federstahl und manchmal auch Edelstahl. Der Prozess produziert einfache Unterlegscheiben, Montagehalterungen, Dichtungen und mechanische Gehäuse sowie komplexe Formen mit engen Maßanforderungen.
Was das Eisenstanzen von der allgemeinen Blechbearbeitung unterscheidet, ist die Wiederholbarkeit. Sobald sich die Matrize bewährt hat, erzeugt jeder Hub den gleichen Querschnitt mit minimaler Variation. Diese Konsistenz ist der Grund, warum Hersteller von Automobil-, Elektronik- und medizinischen Geräten Stanzteile für große Produktionsmengen verwenden. Eine umfassendere Erläuterung des Prozesses und seiner Vorteile finden Sie in unserer Übersicht über die Verwendung von Eisenstanzteilen und den Herstellungsprozess.
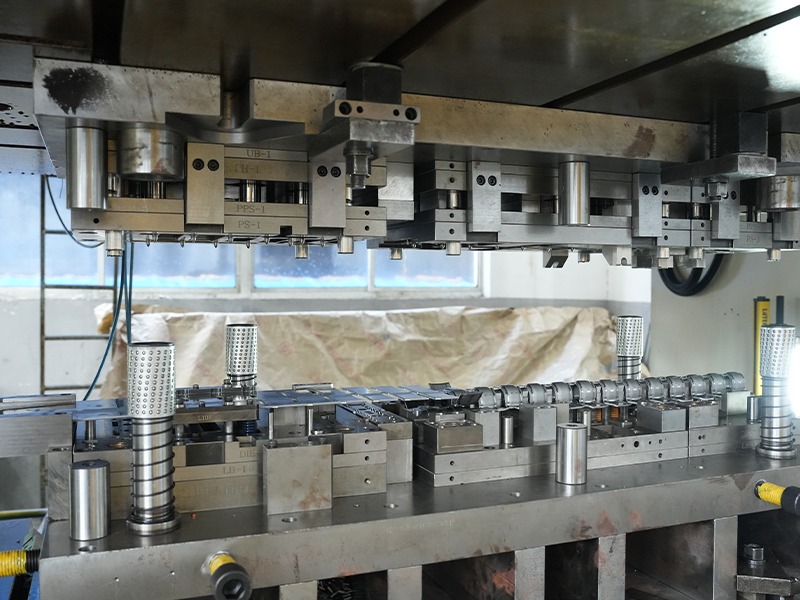
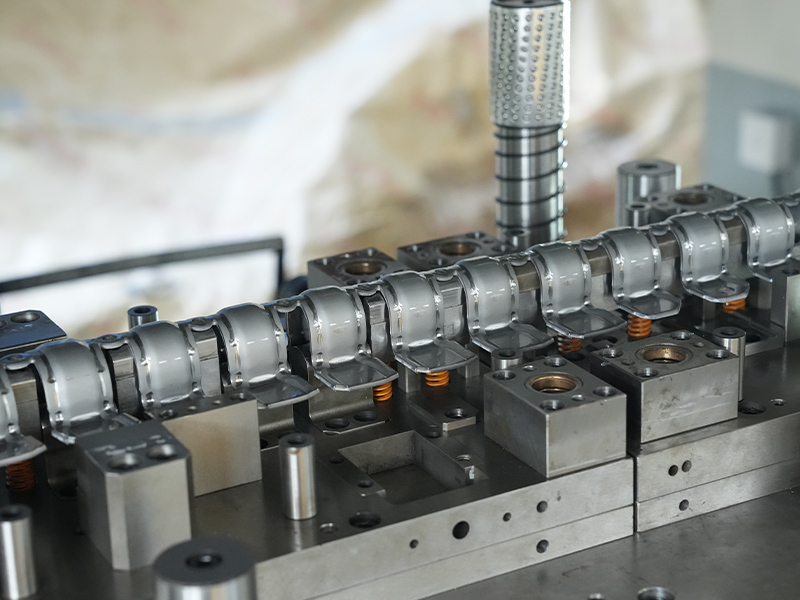
Die Sequenz beginnt mit einer Spule oder einem Rohling, und jeder Vorgang findet in der Matrize statt. Durch Stanzen und Durchstechen werden das Außenprofil und die Innenlöcher entfernt. Durch Biegen und Ziehen wird das Metall umgeformt. Ein einfacher Würfel führt eine Operation aus; Ein Folgewerkzeug führt das Band durch mehrere Stationen und formt in einem einzigen Presszyklus das komplette Teil.
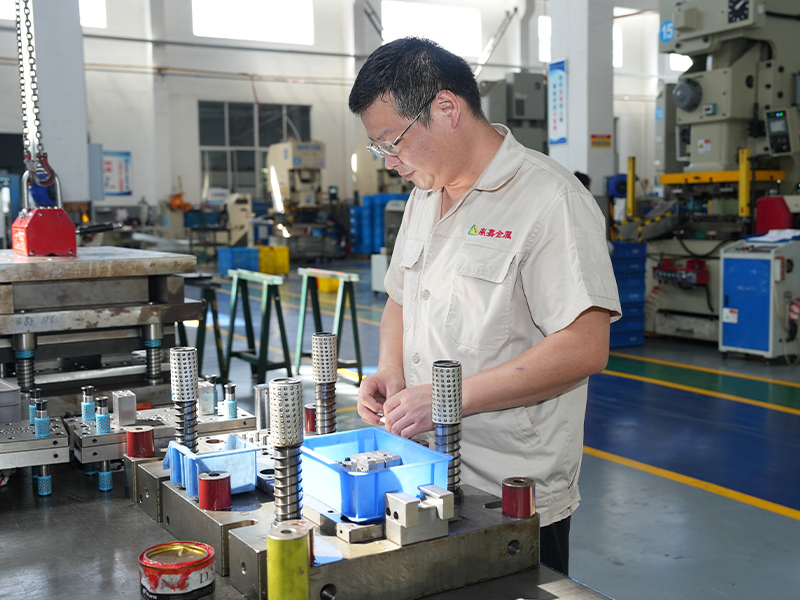
Beim Stempeldesign wird tatsächlich über die Kosten und die Qualität des Stanzens entschieden. Ein erfahrener Hersteller kann die Biegezugabe anpassen, ein Pilotloch verschieben oder das Streifenlayout neu gestalten, bevor Stahl geschnitten wird. Bei Changzhou Dingjia Metal Technology entwerfen, bauen und warten wir unsere eigenen Formen. Das hält die Änderungszyklen kurz und hilft dem Produktionsteam, genau zu verstehen, warum eine Funktion gesteuert werden muss.
Unser Pressraum verfügt über 24 Pressen und kann Stanzteile verarbeiten, die bis zu 500 Tonnen Kraft erfordern. Die Fabrik verfügt über eine Fläche von 5.400 Quadratmetern, und im Jahr 2024 haben wir weitere 1.500 Quadratmeter hinzugefügt, um den Nebenbetrieb zu erweitern. Dieser Maßstab ist für Kunden nützlich, die mehr als einen einzelnen Prototyp benötigen; Damit können wir Folgeverbundwerkzeuge mit Produktionsgeschwindigkeit betreiben und gleichzeitig Platz für Kleinserien lassen.
Die häufigste Entschuldigung für ein fehlerhaftes Stanzteil ist „Wir haben um Eisen gebeten.“ Ohne eine Materialgüte kann ein Stanzzulieferer weder die Biegsamkeit noch die Kantenqualität vorhersagen oder ob das Teil seiner Belastung standhalten wird. Die folgende Tabelle vergleicht die wichtigsten Familien auf Eisenbasis, die beim Stanzen verwendet werden.
| Materialfamilie | Typische Noten | Was Sie erwartet | Gemeinsame Stanzteile |
|---|---|---|---|
| Kohlenstoffarmer Stahl | DC01, SPCC, Q195 | Gute Formbarkeit, niedrige Kosten, leicht zu plattieren; geringere Festigkeit als Sorten mit höherem Kohlenstoffgehalt. | Halterungen, Montageplatten, Abdeckungen, Gehäuse. |
| Kohlenstoffstahl | Q235B, S275JR | Höhere Festigkeit und Steifigkeit; in engen Kurven weniger nachsichtig als kohlenstoffarmer Stahl. | Tragende Konsolen, Rahmen, Flanschteile. |
| Federstahl | 65Mn, Ck67 | Härte, Elastizität und Ermüdungsbeständigkeit nach Wärmebehandlung. | Clips, Federn, Sitzverstellplatten, geprägte Metallsplitter. |
| Edelstahl | 304, 316, 410 | Korrosions- und Hitzebeständigkeit; Festigkeit bei dünneren Wandabschnitten. | Dichtungen, Hitzeschilde, Turbodichtringe, Halterungen. |
Wenn das Teil verzinkt oder phosphatiert werden soll, achten Sie auf die Untergrundoberfläche. Zunder, Ölrückstände oder Schönheitsfehler im Rohband werden nach dem Galvanisieren sichtbar. Auch die Güteklasse beeinflusst das Ausmaß der Rückfederung: Ein hochfestes Material erfordert möglicherweise einen leichten Matrizenausgleich, und die Dicke muss innerhalb der Toleranz bleiben, damit die Matrize ordnungsgemäß funktioniert. Berücksichtigen Sie auch die Faserrichtung. Beim Biegen parallel zur Walzrichtung kann es bei einem scharfen Radius zu Rissen kommen. Daher wird ein guter Lieferant die Vorschubausrichtung nach Möglichkeit anpassen.
Die größten Abnehmer von Eisenstanzteilen sind Automobil-, Elektronik-, Industrieausrüstungs- und Medizingerätehersteller. Der Grund ist einfach: Das Stanzen sorgt für die Maßhaltigkeit, auf die Montagelinien angewiesen sind, und das zu einem Preis pro Teil, den die maschinelle Bearbeitung bei großen Stückzahlen nicht erreichen kann.
Typische Stanzteile sind Halterungen, Sitzverstellplatten, Drehmomentwandlerkomponenten, Turbodichtungen und Hitzeschilde. Eine gestanzte Eisendichtung in einem Ventil oder einer Pumpe muss flach sitzen und gleichmäßig komprimiert werden; Jede Welligkeit erzeugt einen Leckpfad. Für einen genaueren Blick auf gängige Designs, unsere Produktseite für a Dichtung aus gestanztem Eisen zeigt, wie ein produktionsfertiges Teil aussieht.
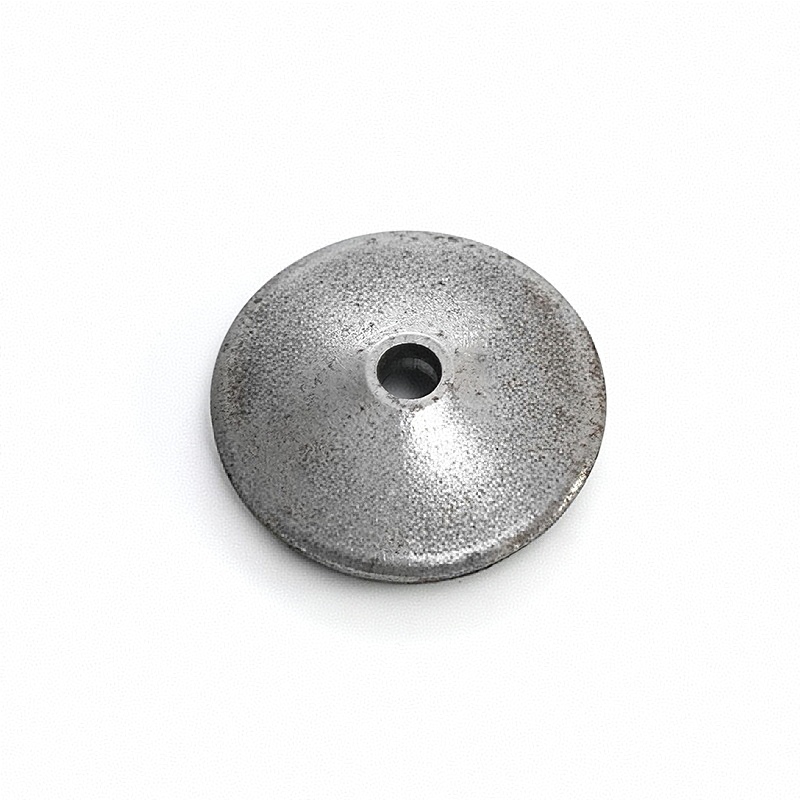 Lieferanten von kundenspezifisch gestanzten Eisendichtungen, Unternehmen Changzhou Dingjia Metal Technology Co., Ltd. ist China Custom Stamped Iron Gasket Lieferanten und Stamped Iron Gasket Company, unsere Eisendichtung... Produkt anzeigen →
Kleinere Stanzteile werden häufig in Magnetgehäusen, Kondensatorgehäusen, Stiften und Anschlüssen verwendet. Wenn für ein Bauteil ferromagnetische Eigenschaften erforderlich sind, ist ein Material auf Eisenbasis die natürliche Wahl. Ein Magnetventilgehäuse beispielsweise konzentriert das Magnetfeld und hält gleichzeitig die Baugruppe kompakt. Wir produzieren Magnetventilgehäuse aus gestanztem Eisen für Fluidsteuerungs- und elektromechanische Systeme, wobei die Funktionen anhand der Funktionsanforderungen des Kunden überprüft werden.
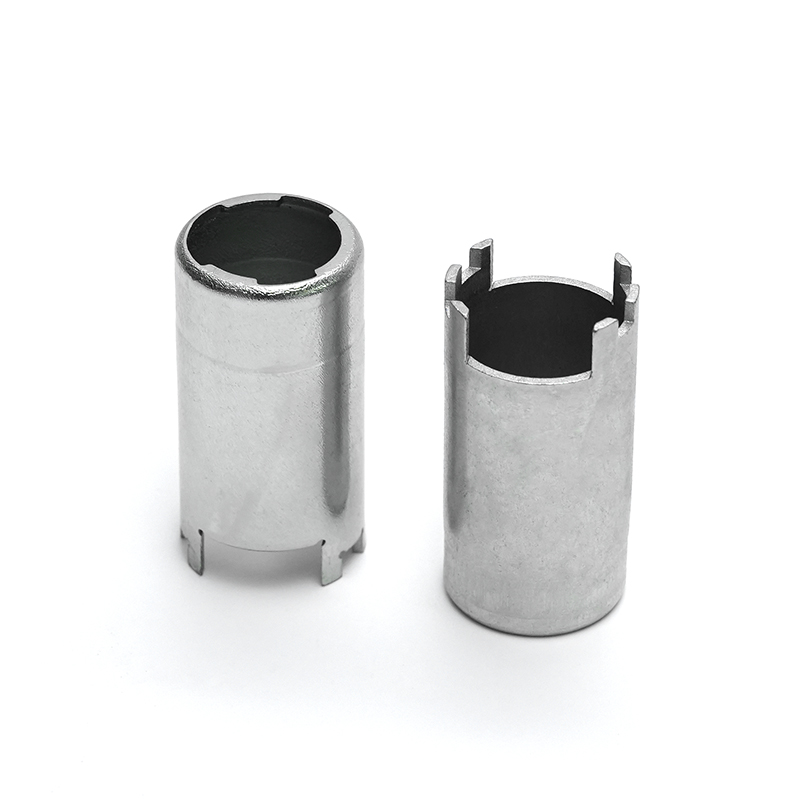 Lieferanten von maßgeschneiderten Magnetventilgehäusen aus gestanztem Eisen, Unternehmen Changzhou Dingjia Metal Technology Co., Ltd. ist ein chinesischer Lieferant von kundenspezifischen Magnetventilgehäusen aus gestanztem Eisen und von Magnetventilgehäusen aus gestanztem Eisen. Produkt anzeigen →
Reibplatten, Zahnradeingriffshalterungen, Ventilkernbaugruppen und Ölleitbleche werden gestanzt, da der Prozess die Ebenheit und Lochposition ohne teure Bearbeitung gewährleisten kann. Eine Ölleitwand im Inneren eines Getriebes verhindert, dass Öl an die Stellen spritzt, an denen es Widerstand erzeugt. Eine progressive Matrize sorgt dafür, dass die gebogenen Laschen und Löcher ein gleichmäßiges Volumen haben. Weitere Einzelheiten finden Sie in unserem Ölleitblech aus gestanztem Eisen , das für Ölkontrollanwendungen konzipiert ist.
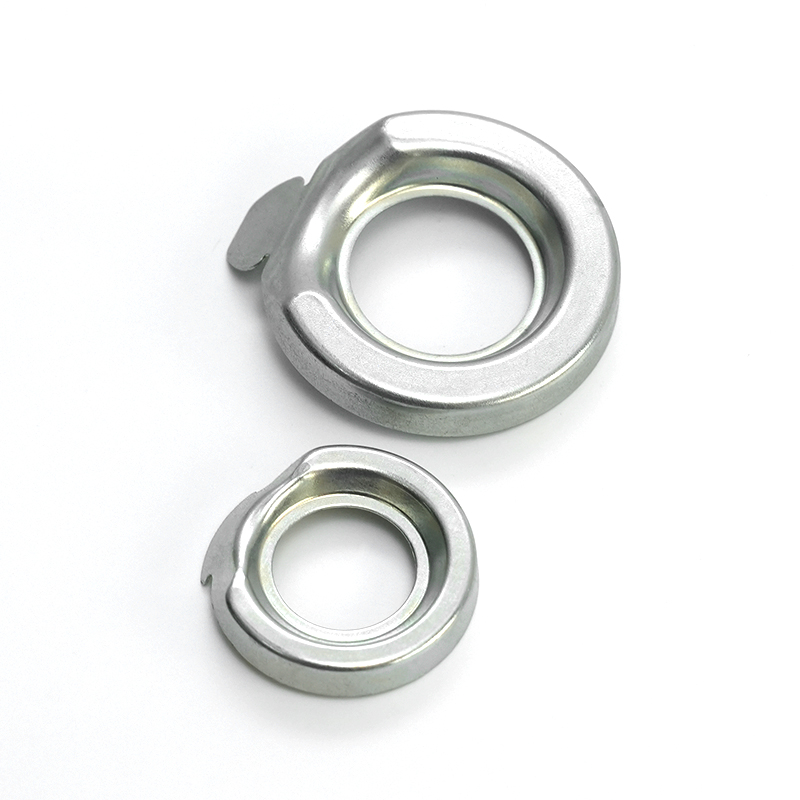 Lieferanten von kundenspezifisch gestanzten Ölleitblechen aus Eisen, Unternehmen Changzhou Dingjia Metal Technology Co., Ltd. ist ein kundenspezifischer Lieferant von Ölleitblechen aus gestanztem Eisen in China und ein Unternehmen für Ölleitbleche aus gestanztem Eisen, das ... Produkt anzeigen →
Eine vollständige Angebotsanfrage umfasst die Zeichnung, die Materialgüte, die Oberflächenbeschaffenheit und die kritischen Funktionen. Wenn Sie ein Basismaterial benennen, aber die Kantenbeschaffenheit weglassen, wird der Lieferant Annahmen treffen, die möglicherweise mit Ihrer Baugruppe übereinstimmen oder nicht.
Für allgemeine Toleranzen verweisen viele Käufer auf ISO 2768-1. Bei Automobilprojekten kommen häufig PPAP-Dokumentation, Erstmusterprüfung und Materialzertifikate hinzu. Ein guter Lieferant fragt nach diesen Details, bevor er ein Angebot abgibt, und nicht erst, nachdem die Form gebaut ist.
Ein kompetenter Lieferant prüft die Zeichnung auf Herstellbarkeit, bevor er ein Angebot abgibt. Sie sollten darauf hinweisen, wenn ein Loch zu nah an einer Biegung liegt, wenn ein enger Radius das Material reißt oder wenn die Toleranz enger ist, als der Prozess aufrechterhalten kann. Wenn ein Lieferant Ihre Zeichnung nur anbietet, ohne Fragen zu stellen, bleibt das Produktionsrisiko auf Ihrer Seite.
In unserem Werk gehören die Werkzeugprüfung, die Erstmusterprüfung und In-Prozess-Prüfungen zu unserem Standard-Workflow. Wir führen auch die Werkzeugwartung im eigenen Haus durch, was für lange Produktionsläufe wichtig ist. Die Presskapazität ist weniger wichtig als die Fähigkeit, das Matrizendesign an die Funktion und das Volumen des Teils anzupassen.
Bevor Sie eine Angebotsanfrage senden, stellen Sie sicher, dass in der Zeichnung der Materialstandard, die kritischen Oberflächen und das erwartete Jahresvolumen angegeben sind. Diese drei Details ermöglichen es einem Stanzlieferanten, den richtigen Stempeltyp und eine realistische Kostenstruktur vorzuschlagen. Wenn Sie sich nicht sicher sind, ob ein Eisenstanzteil eine bearbeitete oder gefertigte Komponente ersetzen kann, senden Sie die Zeichnung und lassen Sie sie frühzeitig von einem Fertigungsingenieur überprüfen. Unser Team kümmert sich um die Werkzeugkonstruktion, die Musterentwicklung und die Produktionsläufe. Wir sind bereit, Designfragen vor der Angebotsphase zu beantworten, denn hier werden die tatsächlichen Kosten eines Eisenstanzteils bestimmt. Um einen bestimmten Teil zu besprechen, Kontaktieren Sie unser Engineering-Team .
Stanzteile aus rostfreiem Stahl: Ein Leitfaden für Käufer zu Güten, Toleranzen und Anwendungen
2026-08-07Progressives Werkzeugdesign: Prozess, Streifenlayout, Toleranzen und Werkzeugkosten
2026-08-21Ihre E -Mail -Adresse wird nicht veröffentlicht. Erforderliche Felder sind markiert *
Unser Metallträger aus rostfreiem Stahl ist eine Hochleistungskomponente, die den anspruchsvollen Anforderungen der Branchen entspricht, die Präzision, Haltbarkeit und Widerstand gegen harte Umgebu...
Siehe Details
Das elektronische Plug-In aus rostfreiem Stahl ist eine präzisionsmotorierte Komponente, die mit fortschrittlichen Stempeltechniken hergestellt wird. Dieser Teil aus hochwertigem rostfreiem Stahl b...
Siehe Details
Unsere schwarzen, formbaren Eisenbuchsen sind langlebige, qualitativ hochwertige Komponenten für verschiedene industrielle Anwendungen und bieten außergewöhnliche Festigkeit, Beständigkeit gegen Ve...
Siehe Details
Das stempelige Eisenmagnetventilgehäuse ist eine präzisionsmotorierte Komponente, die zum Enkase und des Schutzes von Magnetventilsystemen entwickelt wurde. Hergestellt unter Verwendung fortschritt...
Siehe Details
Das Eisenkondensator-Versiegelungsgehäuse ist eine präzisionsgestempelte Metallkomponente, die Kondensatoren umhüllt und schützt, um ihre langfristige Leistung und Zuverlässigkeit zu gewährleisten....
Siehe Details
Die Stanzteile des Eisenmotor-Drehmomentwandlers sind präzisionsmotorierte Komponenten, die speziell für Drehmomentwandler in Antriebsstrangsystemen für Automobilanträge ausgelegt sind. Diese Teile...
Siehe Details
Die Stempel-Eisen-Ventil-Kernbaugruppe wird mit Stempelentechnologie hergestellt und aus hochwertigem Eisenmaterial hergestellt, das präzise in Form gestempelt ist. Diese Komponente wird in verschi...
Siehe Details
Unsere Eisen-Reibungsplatte ist eine hochwertige, langlebige Komponente, die für die Verwendung in einer Vielzahl von mechanischen Systemen entwickelt wurde, die eine effiziente Energieübertragung ...
Siehe Details
Unsere korrosionsbeständige Kfz-Stahlhalterung ist für die Langlebigkeit und Leistung in anspruchsvollen Automobilanwendungen entwickelt. Diese Halterung aus hochwertiger, korrosionsresistenter Sta...
Siehe Details
Unser dünnwandiger kupferwandiger Käfig ist eine wesentliche Komponente für die Verwendung in Präzisionslagern und bietet in verschiedenen industriellen Anwendungen Haltbarkeit und effiziente Leist...
Siehe Details
Kupferstifte aus Dose sind präzisionsgesteuerte elektrische Anschlüsse, die zuverlässige und effiziente Leistung in einer Vielzahl von Anwendungen bieten. Diese Stifte, hergestellt aus hochwertigem...
Siehe Details
Unser verzinktes Blattmotorgehäuse bietet robuste Schutz und Langlebigkeit für eine breite Palette von Elektromotoren, die in verschiedenen Branchen verwendet werden. Dieser Motorgehäuse, der aus h...
Siehe DetailsKontaktdaten
Address: Nr. 6 Qiasheng North Road, Caoqiao Industrial Park, Stadt Xueyan, Bezirk Wujin, Stadt Changzhou, Provinz Jiangsu
TEL: 86-15050692548
Wenn Sie an unseren Produkten interessiert sind, wenden Sie sich bitte an uns
 Hersteller Eisen- und Nichteisen-Metallstempelstempel