Für einen Ingenieur, der Verbindungen spezifiziert, einen Beschaffungsmanager, der Lagerkäfige beschafft, oder einen Produktdesigner, der die Wärmeableitung optimiert, stellen Kupferstanzteile oft eine Konvergenz von Leistung und Herstellbarkeit dar, mit der nur wenige andere Komponententypen mithalten können. Die Herausforderung besteht nicht darin, ob Kupfer gestanzt werden kann, sondern darin, wie man die richtige Legierung auswählt, Toleranzen definiert, die Kosten und Funktion in Einklang bringen, und den Lieferanten die richtigen Fragen stellt, bevor das erste Werkzeug geschnitten wird.
Was sind Kupferstanzteile?
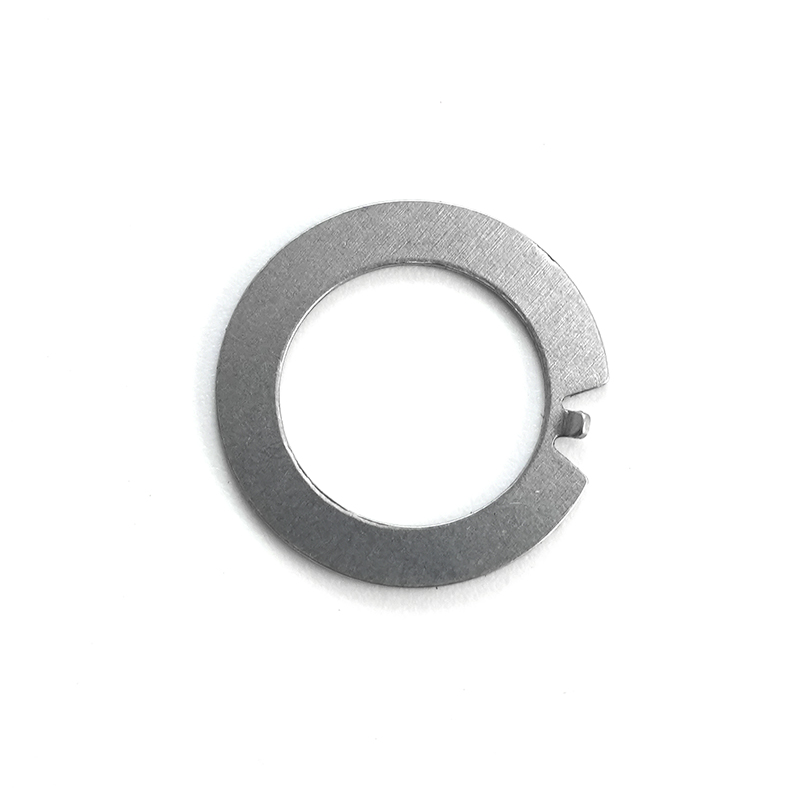
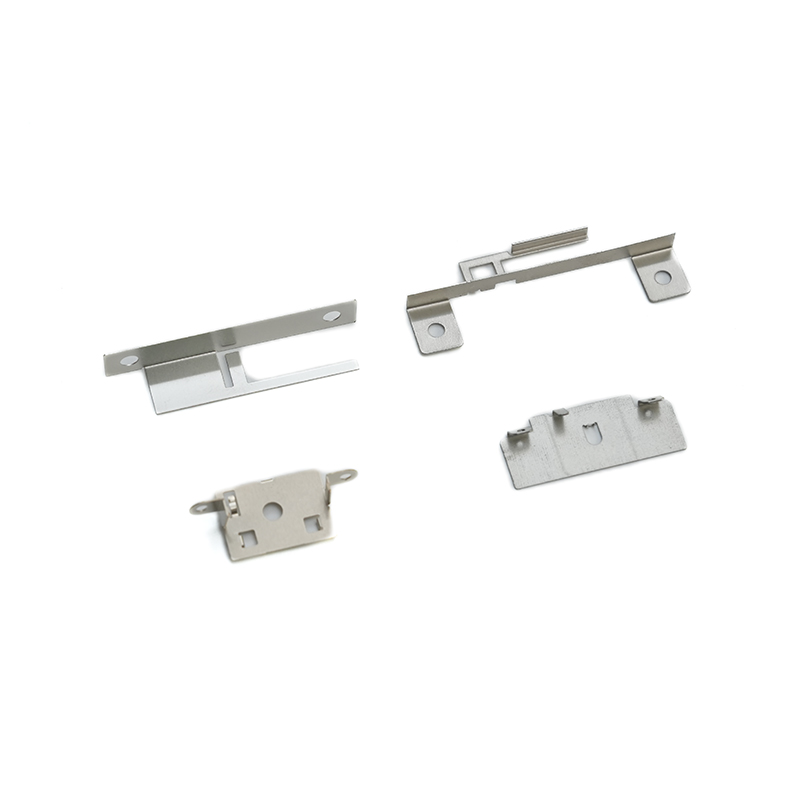
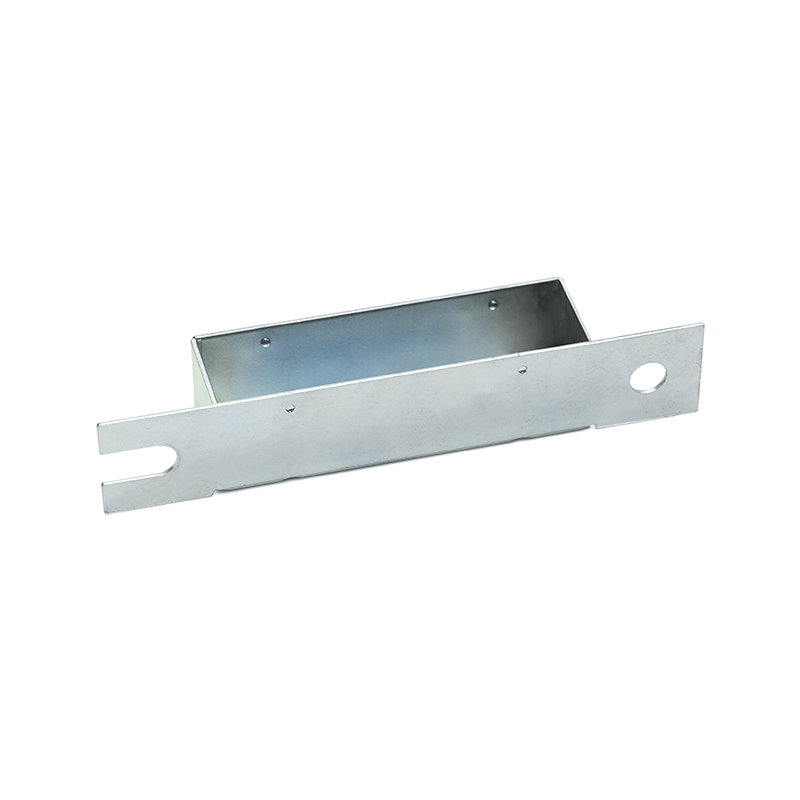
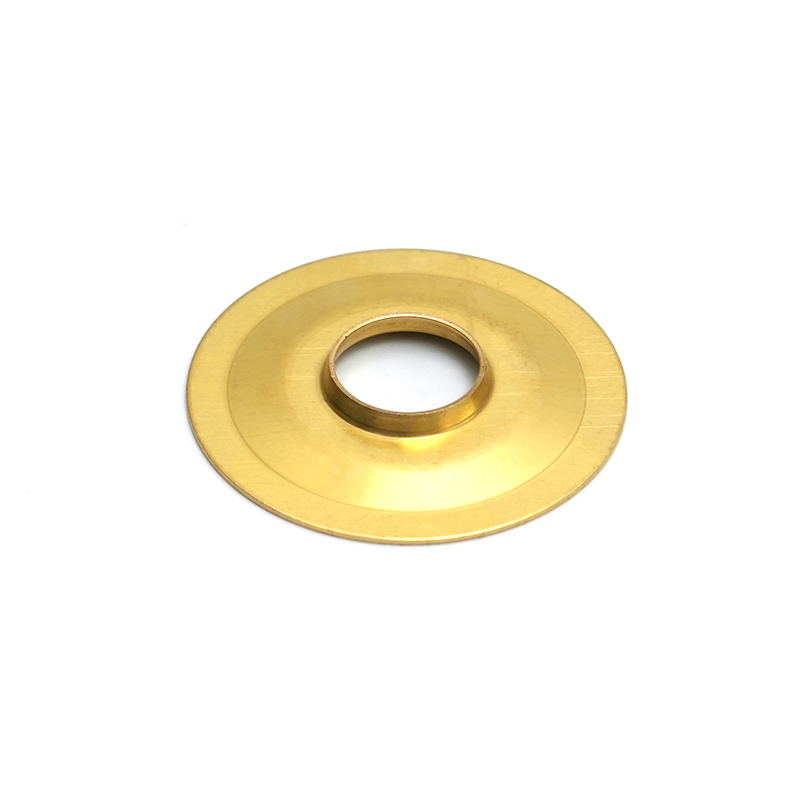
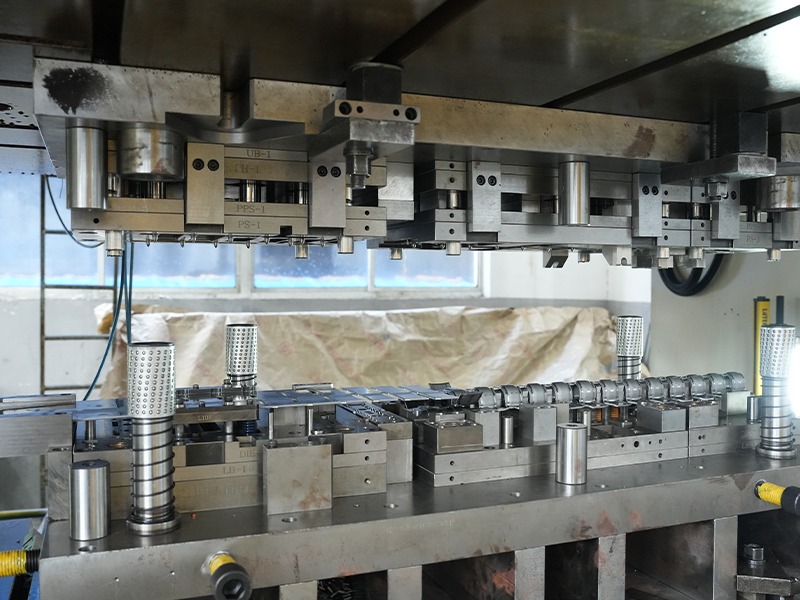
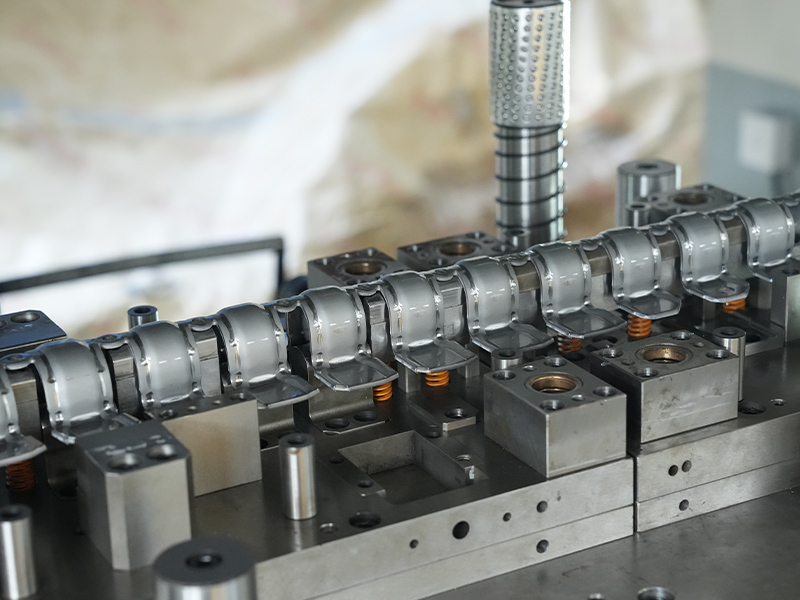
Kupferstanzteile sind Präzisionsmetallkomponenten, die hergestellt werden, indem Kupfer- oder Kupferlegierungsbänder mit hoher Tonnage durch ein Folge- oder Verbundstanzwerkzeug geführt werden. Das Band wird in einer Reihe von Stationen ausgestanzt, gelocht, gebogen, gezogen und geprägt, oft mit Geschwindigkeiten von mehr als 200 Hüben pro Minute. Das Ergebnis ist ein Endformteil, das strenge Maßanforderungen mit minimaler Nachbearbeitung erfüllt – entscheidend für hochvolumige Elektro-, Automobil- und Industrieanwendungen.
Prozessübersicht
Der Herstellungsablauf beginnt damit, dass Kupferband, typischerweise zwischen 0,05 mm und 3,0 mm dick, von einer Spule einer Presse zugeführt wird. Eine progressive Matrize führt mehrere Vorgänge in einem einzigen Hub aus. Die kontinuierliche Natur des Prozesses ermöglicht eine konsistente Wiederholbarkeit von Teil zu Teil und unterstützt jährliche Mengen von 100.000 bis zu mehreren zehn Millionen Stück. Zu den wichtigsten Schritten gehören das Pilotieren für eine präzise Ausrichtung, das Ausschneiden des Außenprofils, das Formen von Merkmalen wie Radien oder Prägungen und das Trennen des fertigen Teils vom Träger. Fortschrittliche Werkzeuge integrieren integrierte Sensor- und Bildverarbeitungssysteme, um Abweichungen in Echtzeit zu erkennen.
Warum Kupfer wählen?
Die elektrische Leitfähigkeit von Kupfer (bis zu 100 % IACS bei reinen Sorten) macht es zum Material der Wahl für stromführende Komponenten. Seine Wärmeleitfähigkeit, die etwa 20-mal höher ist als die von Edelstahl, leitet die Wärme von empfindlichen Verbindungsstellen in Leistungsmodulen und LED-Baugruppen ab. Darüber hinaus bietet Kupfer in vielen Innenräumen eine natürliche Korrosionsbeständigkeit, ohne dass eine Schutzbeschichtung erforderlich ist, und seine hohe Duktilität ermöglicht die Bildung komplexer Formen, bei denen weniger formbare Materialien brechen würden. Im Vergleich zu Aluminium eliminieren Kupferstanzteile das Risiko galvanischer Korrosion beim Zusammenstecken mit Kupferleitern und verringern die Anzahl der Anschlussfehler im Laufe des Produktlebenszyklus.
Auswahl der richtigen Kupferlegierung
Die Auswahl einer Legierung ist die wichtigste Entscheidung im Spezifikationsprozess. Elektrische, mechanische, thermische und wirtschaftliche Faktoren müssen gegen die vorgesehene Betriebsumgebung abgewogen werden. Die drei am häufigsten gestanzten Kupferfamilien – reines Kupfer, Messing und Phosphorbronze – weisen jeweils ein eigenes Kompromissprofil auf.
Reines Kupfer, Messing, Phosphorbronze
| Legierung | Leitfähigkeit (%IACS) | Typische UTS (MPa) | Duktilität | Hauptvorteil |
|---|---|---|---|---|
| C11000 (ETP-Kupfer) | 100 | 220–310 | Ausgezeichnet | Höchste elektrische/thermische Leitfähigkeit |
| C26000 (Kartusche Messing) | 28 | 310–580 | Gut | Bearbeitbarkeit und Kostenbilanz |
| C51000 (Phosphorbronze) | 15 | 470–690 | Mäßig | Ermüdungsfestigkeit und Federeigenschaften |
Reines Kupfer (C11000) ist unübertroffen für Sammelschienen, Stromverteilungskontakte und Kühlkörper, bei denen ein minimaler Spannungsabfall oder maximale Wärmeübertragung erforderlich ist. Allerdings schränkt seine geringe Streckgrenze den Einsatz in federbelasteten Kontakten ein. Messing (C26000) bietet ein günstiges Gleichgewicht zwischen Festigkeit, Korrosionsbeständigkeit und geringeren Rohstoffkosten und eignet sich daher ideal für Steckverbinder, Klemmen und dekorative Industriearmaturen. Phosphorbronze (C51000) bietet die beste Kombination aus Federeigenschaften und Ermüdungslebensdauer, auf die sich jedes Jahr Milliarden von elektrischen Kontaktfedern und EMI-Abschirmfingern verlassen. Die Fähigkeit dieser Legierung, die Kontaktkraft über Tausende von Steckzyklen aufrechtzuerhalten, macht sie in Steckverbindern und Relaissockel unverzichtbar.
Faktoren bei der Materialauswahl
Neben Leitfähigkeit und Festigkeit sollte die Auswahlmatrix auch Formbarkeit (R/t-Verhältnis-Beschränkungen), Spannungsrelaxationsbeständigkeit bei erhöhter Temperatur und Kompatibilität mit nachfolgenden Galvanisierungs- oder Schweißprozessen umfassen. Bei einer CPU-Kühlrippe dominieren die Wärmeleitfähigkeit und die Leichtigkeit des Lötens; Bei einem Lagerkäfig stehen die Dauerfestigkeit unter zyklischer Belastung und die Ölverträglichkeit im Vordergrund. Ausgehend von der vorherrschenden Fehlerart in der Anwendung – elektrische Überhitzung, mechanischer Bruch oder Korrosion – schränkt sich das Legierungsfeld schnell ein und verhindert eine Überspezifikation, die die Materialkosten in die Höhe treibt.
Überlegungen zu Design und Herstellung
Selbst eine optimale Legierungswahl wird keine Ausbeute und Qualität liefern, wenn die Teilegeometrie die Grundlagen der Blechverformung außer Acht lässt. Eine frühzeitige Zusammenarbeit zwischen dem Konstrukteur und dem Stanzlieferanten kann die Vorlaufzeit der Werkzeuge verkürzen und kostspielige Ausfälle vor Ort vermeiden.
Biegeradius und Rückfederung
Ein minimaler Innenbiegeradius von einer Materialstärke ist ein sicherer Ausgangspunkt für die meisten Kupferlegierungen, engere Radien sind jedoch bei geglühten Materialien mit günstiger Ausrichtung der Kornrichtung möglich. Die Rückfederung – die elastische Erholung, die dazu führt, dass sich der gebogene Winkel nach dem Zurückziehen des Stempels öffnet – muss in der Werkzeuggeometrie kompensiert werden. Kupferlegierungen weisen typischerweise eine geringere Rückfederung auf als rostfreier Stahl, dennoch können bei Phosphorbronze je nach Härte Überbiegungswinkel von 2° bis 6° erforderlich sein. Die Vorhersage der Rückfederung mithilfe der Finite-Elemente-Simulation reduziert die Anzahl der Probeversuche und sorgt für Dimensionsstabilität im gesamten Spulenlos.
Toleranzen und Präzisionskontrolle
Beim progressiven Prägen können routinemäßig Maßtoleranzen von ±0,05 mm bei kritischen Merkmalen eingehalten werden. Engere Grenzwerte können durch In-Matrizen-Prägen oder Schälstationen erreicht werden. Lochgröße, Teilungsabstand und Ebenheitsanforderungen sollten anhand von Industriestandards wie ISO 2768 überprüft werden. Bei dünnwandigen Kupferlagerkäfigen beispielsweise bestimmt die Aufrechterhaltung einer konstanten Wandstärke und Konzentrizität innerhalb von 10 µm das dynamische Gleichgewicht und den Geräuschpegel des Käfigs in Präzisionsmotoranwendungen. Ein Lieferant mit eigenem Werkzeugdesign und CNC-Schleiffähigkeiten ist besser in der Lage, Mikrotoleranzen über Millionen von Schlägen hinweg einzuhalten.
Oberflächenveredelung und Nachbehandlung
Viele Kupferstanzteile werden im Rohzustand verwendet und verlassen sich dabei auf die natürliche Korrosionsbeständigkeit. Wenn zusätzlicher Schutz oder Lötbarkeit erforderlich ist, werden elektroplattierte Zinn-, Silber- oder Nickeloberflächen mithilfe selektiver oder umfassender Beschichtungsverfahren aufgebracht. Passivierungsbehandlungen und Anlaufschutzbeschichtungen sind bei Messingkomponenten üblich, die für sichtbare oder raue Umgebungen bestimmt sind. Der Stanzlieferant sollte die Haftung der Beschichtung durch Thermoschocktests validieren und die Beschichtungsdicke in Mikroschnitten messen.
Typische Anwendungen von Kupferstanzteilen
Die Vielseitigkeit gestanzter Kupferkomponenten spiegelt sich in ihrer Präsenz in allen Branchen wider, von Chipverbindungen im Nanometerbereich bis hin zu hochbelastbaren industriellen Schaltanlagen. Die folgenden Beispiele stellen hochwertige Anwendungen dar, bei denen die Eigenschaften von Kupfer die Produktleistung direkt beeinflussen.
Elektrische und elektronische Komponenten
Über 60 % des Kupferverbrauchs in gestanzter Form landet in der Stromverteilung und elektronischen Verbindung. Klemmenblöcke, Sicherungsklemmen, Erdungsbänder und EMI/RFI-Abschirmungen werden jährlich in Milliardenhöhe hergestellt. Gestanzte Kontakte aus Phosphorbronze sind das Rückgrat modularer Steckverbinder und Smartcard-Lesegeräte, bei denen eine konstante Steckkraft und langfristige Zuverlässigkeit nicht verhandelbar sind.
Automobil- und Industrielager
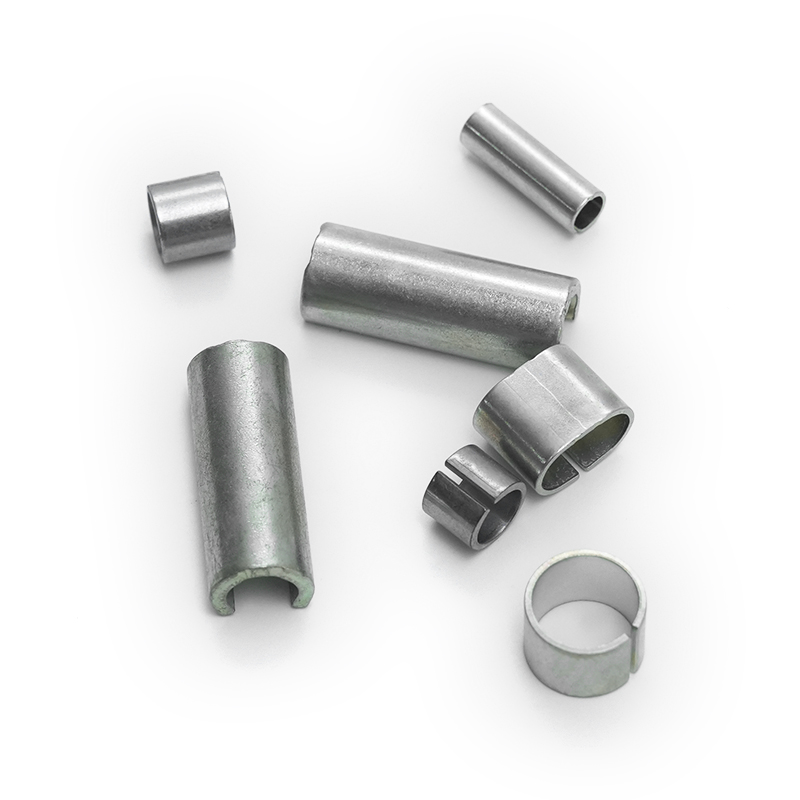
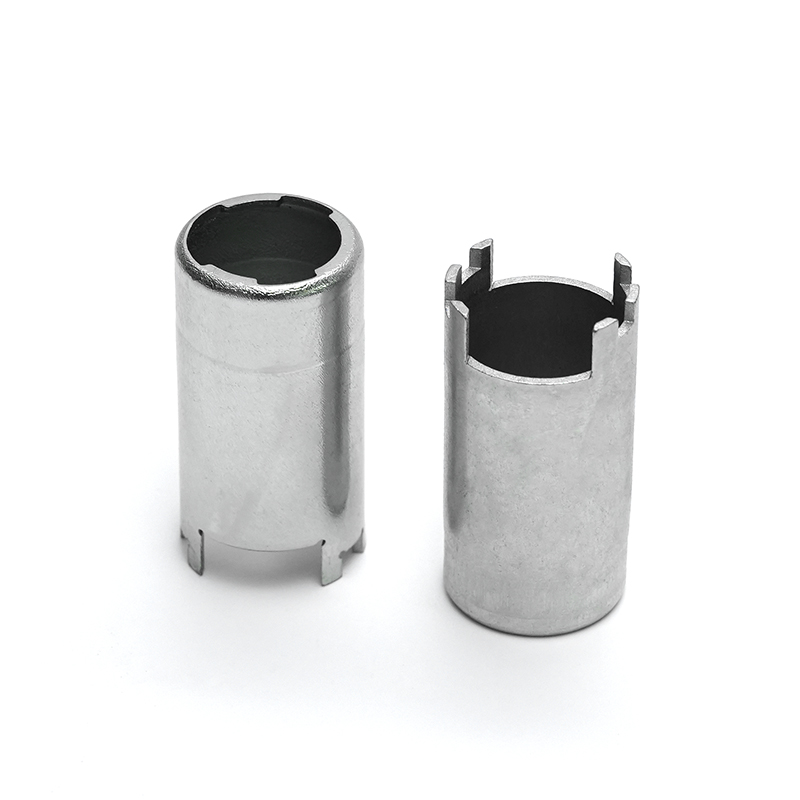
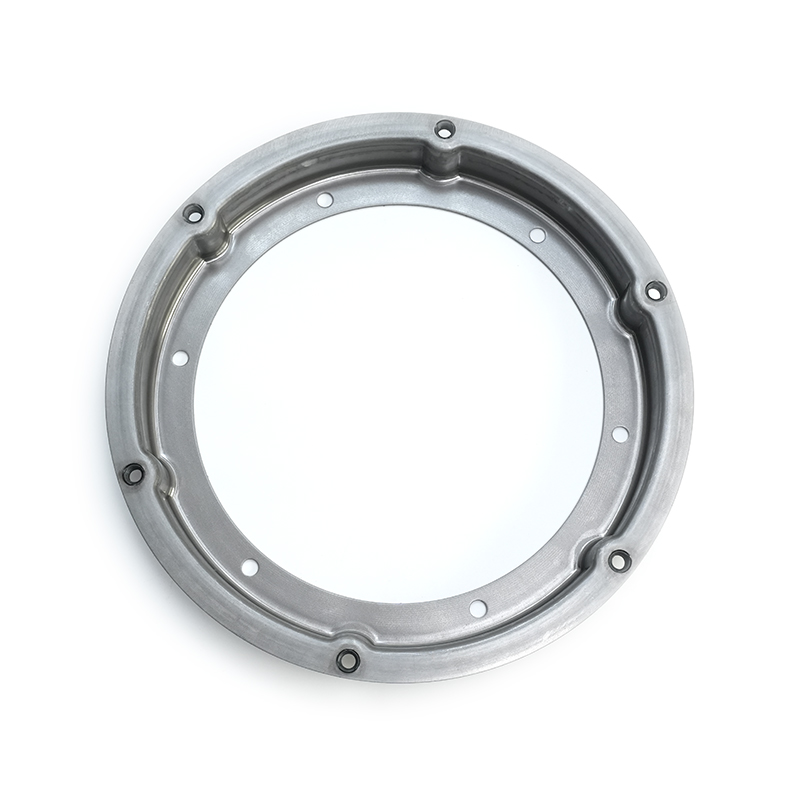
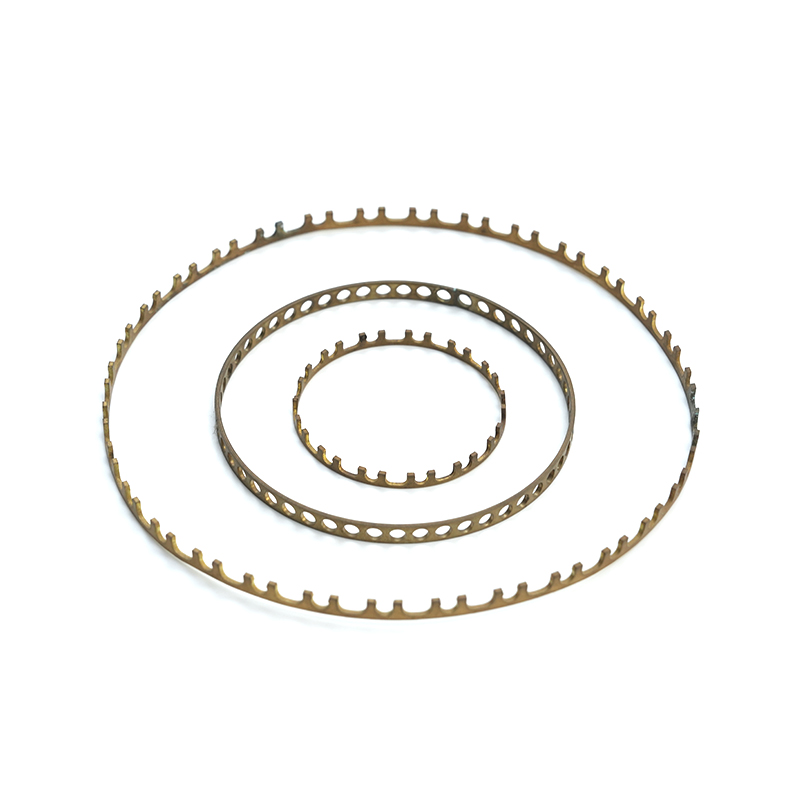
Stanzteile aus Kupferlegierungen spielen in rotierenden Geräten eine entscheidende, aber oft unbemerkte Rolle. Dünnwandige Lagerkäfige aus Kupfer halten Wälzkörper in Hochgeschwindigkeits-Elektromotorlagern und vereinen geringes Gewicht mit hervorragender Schmierstoffverträglichkeit. Lagerstaubkappen und Dichtungshalter aus Messing schützen vor Verschmutzung und sorgen gleichzeitig für eine präzise axiale Positionierung. Diese Komponenten müssen Zentrifugalkräften, Temperaturwechseln von -40 °C bis 150 °C und Millionen von Rotationszyklen ohne Verformung standhalten.
Wärmemanagementlösungen
Von CPU-Kühlrippen bis hin zu Leistungshalbleiter-Grundplatten sorgen gestanzte Kupferteile für den Wärmepfad, der erforderlich ist, um die Sperrschichttemperaturen innerhalb sicherer Betriebsgrenzen zu halten. Geschälte oder gestanzte Kupferrippenanordnungen bieten eine große Oberfläche und einen geringen luftseitigen Druckabfall, was für die Serverkühlung von entscheidender Bedeutung ist. Die Fähigkeit, komplizierte Rippengeometrien zu stanzen und sie dann auf Wärmerohre zu löten oder hartzulöten, zeigt die Bandbreite ergänzender Prozesse, die ein kompetenter Stanzlieferant koordinieren kann.
Beschaffung von Kupferstanzteilen: Eine Checkliste für Käufer
Ein gut vorbereitetes RFQ-Paket beschleunigt die Angebotsgenauigkeit und zeigt die technische Tiefe eines Lieferanten auf, bevor Werkzeuginvestitionen getätigt werden. In den folgenden Abschnitten wird erläutert, welche Informationen zusammengestellt werden müssen und wie die Fertigungskompetenz beurteilt werden kann.
Was Sie vorbereiten müssen, bevor Sie ein Angebot anfordern
- Detaillierte 2D-Zeichnung und 3D-CAD-Modell: Berücksichtigen Sie alle wichtigen Abmessungen, Toleranzen und Bezugspunkte.
- Materialspezifikation: Legierungssorte, Härte (z. B. H02, H04) und alle bevorzugten Lieferantenzertifizierungen.
- Jährliches Volumen und Lieferrhythmus: Quantifizieren Sie, ob es sich bei dem Teil um einen Dauerartikel oder um einen Spitzenbedarf auf Projektbasis handelt.
- Anforderung an die Oberflächenbeschaffenheit: Geben Sie an, ob blankes Kupfer akzeptabel ist oder ob Grenzwerte für Galvanisierung, Passivierung oder Reinigungsrückstände gelten.
- Anwendungsumgebung: Der Betriebstemperaturbereich, die Einwirkung von Chemikalien und die Materialien der Gegenteile offenbaren latente Risiken, die sich auf die Material- und Beschichtungsauswahl auswirken.
Qualitätsprüfung und Zertifizierungen
Ein kompetenter Kupferstanzlieferant weist die statistische Prozesskontrolle anhand von Prozessfähigkeitsindizes (Cpk ≥ 1,33 für kritische Merkmale) nach und unterhält ein nach ISO 9001 zertifiziertes Qualitätsmanagementsystem. Für Sicherheitskomponenten in Automobilqualität bietet die IATF 16949-Zertifizierung eine zusätzliche Ebene der Fehlervermeidung und Rückverfolgbarkeit. Eingehende Materialzertifikate sollten die Einhaltung von ASTM B152 oder einem gleichwertigen Standard belegen, und die Rückverfolgbarkeit der Chargen bis zum Werk ist eine Standarderwartung. Erstmuster-Inspektionsberichte, die ein vollständiges Dimensionslayout, Leitfähigkeitsmessungen und einen mikroskopischen Querschnitt der gestanzten Kanten enthalten, liefern einen objektiven Beweis für die Prozessreife.
Bewertung der Lieferantenfähigkeiten
Bewerten Sie über den Stückpreis hinaus die Breite der internen Werkzeugkonstruktion und -herstellung, den Pressentonnagebereich (typischerweise 25 bis 400 Tonnen für das Kupferstanzen) und sekundäre Vorgänge wie Gewindeschneiden, Nieten oder automatisierte optische Inspektion. Ein Lieferant, der seine eigenen Folgeverbundwerkzeuge entwirft und eine Werkzeughistoriendatenbank pflegt, kann schneller auf Konstruktionsänderungen reagieren und die Werkzeugwartung proaktiv planen. Suchen Sie nach dokumentierter Erfahrung in der Herstellung von dünnwandigen Lagerkäfigen aus Kupfer, komplizierten Kühlrippen oder durchgehenden Kontaktstreifen aus Phosphorbronze – diese Anwendungen erfordern umfassende Materialkenntnisse und Prozesskontrolle, die generischen Stanzereien fehlen.
Das Präzisionsstanzen von Kupfer liegt an der Schnittstelle zwischen Materialwissenschaft, Werkzeugtechnik und wirtschaftlicher Massenfertigung. Indem die Spezifikation an der vorherrschenden Funktionsanforderung verankert wird und den Lieferanten frühzeitig detaillierte Prozessfragen gestellt werden, können Entwicklungs- und Beschaffungsteams Komponenten sichern, die die Leistungsziele erfüllen, ohne versteckte Kostenaufschläge. Die besten Ergebnisse beim Kupferstanzen entstehen durch Design-Fertigungs-Partnerschaften, bei denen die Material- und Werkzeugkompetenz des Lieferanten bereits in der Konzeptphase einbezogen wird.